

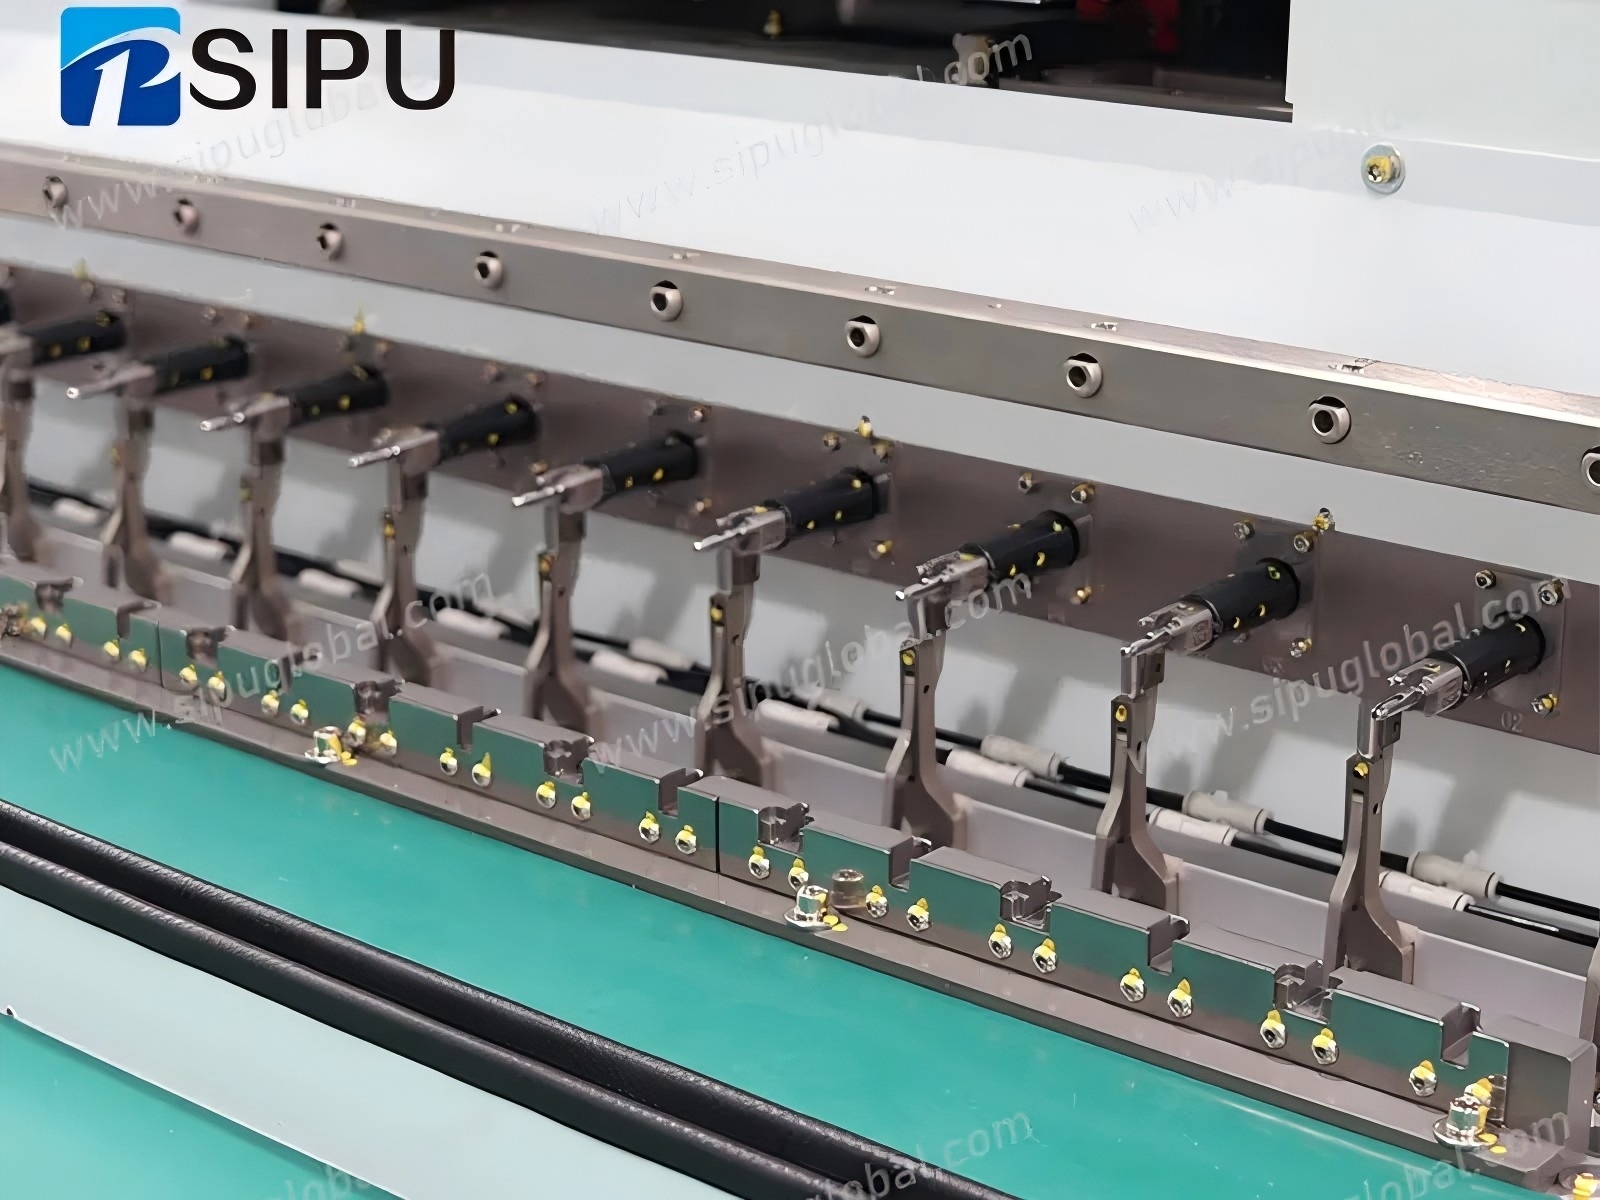
Une seule machine à bobiner peut-elle traiter plusieurs produits à bobines ?
2026-11-10 11:45Un guide pratique pour comparer les différences entre les produits, la configuration des machines, le temps de changement de production et le coût total de production — avant de vous engager sur une plateforme partagée.
Une machine à bobiner peut-elle produire plusieurs bobines ? Oui, mais la condition n’est pas la similarité visuelle, et ce n’est pas une question d’opinion.
Deux bobines peuvent sembler identiques sur un schéma et pourtant nécessiter des dispositifs de fixation, des guides-fils ou un mécanisme d'enroulement différents. Deux bobines peuvent avoir des longueurs très différentes et pourtant partager une même plateforme, car la longueur est souvent la variable qu'un système de serrage bien conçu prend déjà en compte.
La réponse dépend de l'écart entre chaque différence de produit et la plage de réglage d'une configuration de machine spécifique — comparée article par article, et non pas jugée à l'œil nu.
Au lieu de demander combien de produits il y a, demandez-vous plutôt combien de différences la machine peut gérer.
La plupart des demandes arrivent sous forme de décompte : "nous avons cinq modèles, une seule machine peut-elle tous les gérer ?" Le décompte n'est pas la bonne unité, car les produits diffèrent par degré, et non par nombre.
Chaque différence entre deux produits se traduit par l'un des trois niveaux de changement suivants :
Niveau du programme.Les paramètres de tours, de vitesse, de tension et d'enroulement sont enregistrés par produit et rappelés lors du changement de production.
Niveau d'outillage.Les fixations, les supports et les plaques de positionnement sont changés pour chaque produit, tandis que la référence de positionnement reste la même.
Niveau de structure.Guides, systèmes de tension, mécanismes de serrage ou séquence d'automatisation modifiés — la machine elle-même change d'un produit à l'autre.
Vient ensuite un quatrième résultat possible : l’exigence se situe en dehors de la plage validée de la machine, et une machine distincte constitue la solution pratique.
Une machine n'est pas aussi flexible que dans le meilleur des cas. Elle est aussi flexible que dans le pire des cas.
C’est pourquoi une évaluation de compatibilité doit être réalisée avant le devis, et non après l’achat. La différence la plus significative entre deux produits détermine le niveau d’exigence pour l’ensemble du projet.
Exécutez l'écran en quatre étapes
Quatre variables sont déterminantes : le positionnement et le serrage, la configuration des broches, les exigences d’enroulement et la charge, ainsi que les processus en aval. Comparez-les dans cet ordre et arrêtez-vous à la première étape défaillante ; les suivantes ne pourront pas y remédier.
01. La référence de positionnement est-elle partagée ?
Commencez par les surfaces de serrage, le repère et la zone d'enroulement. Un repère commun avec des pièces de serrage interchangeables implique un changement d'outillage ; un repère différent signifie que le mécanisme de serrage lui-même doit être repensé ; une autre famille de bobines nécessite généralement une machine différente. Aucun changement de programme ni de dispositif de fixation ne corrigera une incompatibilité de repère.
02. Est-il possible de changer l'outillage sans perturber cette référence ?
Si oui, la paire est viable au niveau de l'outillage. La configuration des broches est déterminée à ce stade : une disposition identique ne nécessite qu'une modification du programme ; un même pas avec des longueurs de broches différentes implique généralement un changement de plaque ou d'emplacement ; et un pas ou une disposition de rangées différente requiert une plaque de positionnement repensée. La même logique s'applique aux emplacements de chargement et aux pinces. L'important n'est plus de savoir si c'est faisable, mais combien de pièces sont remplacées, dans quel ordre, et comment le remplacement est validé avant la première pièce fonctionnelle.
03. Les deux produits fonctionnent-ils dans une même fenêtre d'enroulement validée ?
Comparez le diamètre du fil, le nombre de spires, la tension et le nombre de couches. Le remplacement des guides ou des buses peut nécessiter un changement d'outillage ; un second système de tension ou une géométrie de guide différente relève de la structure, indépendamment des plans. Enfin, si les deux produits suivent des processus de fabrication différents (séquences de soudage, d'insertion ou de test différentes), il s'agit d'une décision relative à une machine distincte, et non à l'outillage.
04. Le temps de commutation × la fréquence de commutation consomme-t-il la capacité que vous achetez ?
Une machine compatible qui perd la majeure partie de sa capacité à chaque changement de poste ne permet pas de réaliser des économies ; elle déplace simplement la perte vers un endroit moins visible. Si cette solution échoue, l’achat d’une machine partagée peut néanmoins s’avérer judicieux, mais il doit être justifié par l’investissement et la flexibilité, et non par le débit.
Deux précautions s'imposent. La limite entre deux niveaux est spécifique à chaque machine ; elle est déterminée par la course de réglage, la répétabilité et la plage validée d'une configuration particulière, et confirmée lors de la revue technique plutôt que déduite d'un dessin. De plus, l'amplitude d'une différence ne prédit pas son niveau : une légère variation du pas de la broche peut nécessiter une nouvelle plaque de positionnement, tandis qu'une variation plus importante de la longueur de la bobine peut être compensée par le même dispositif de fixation.
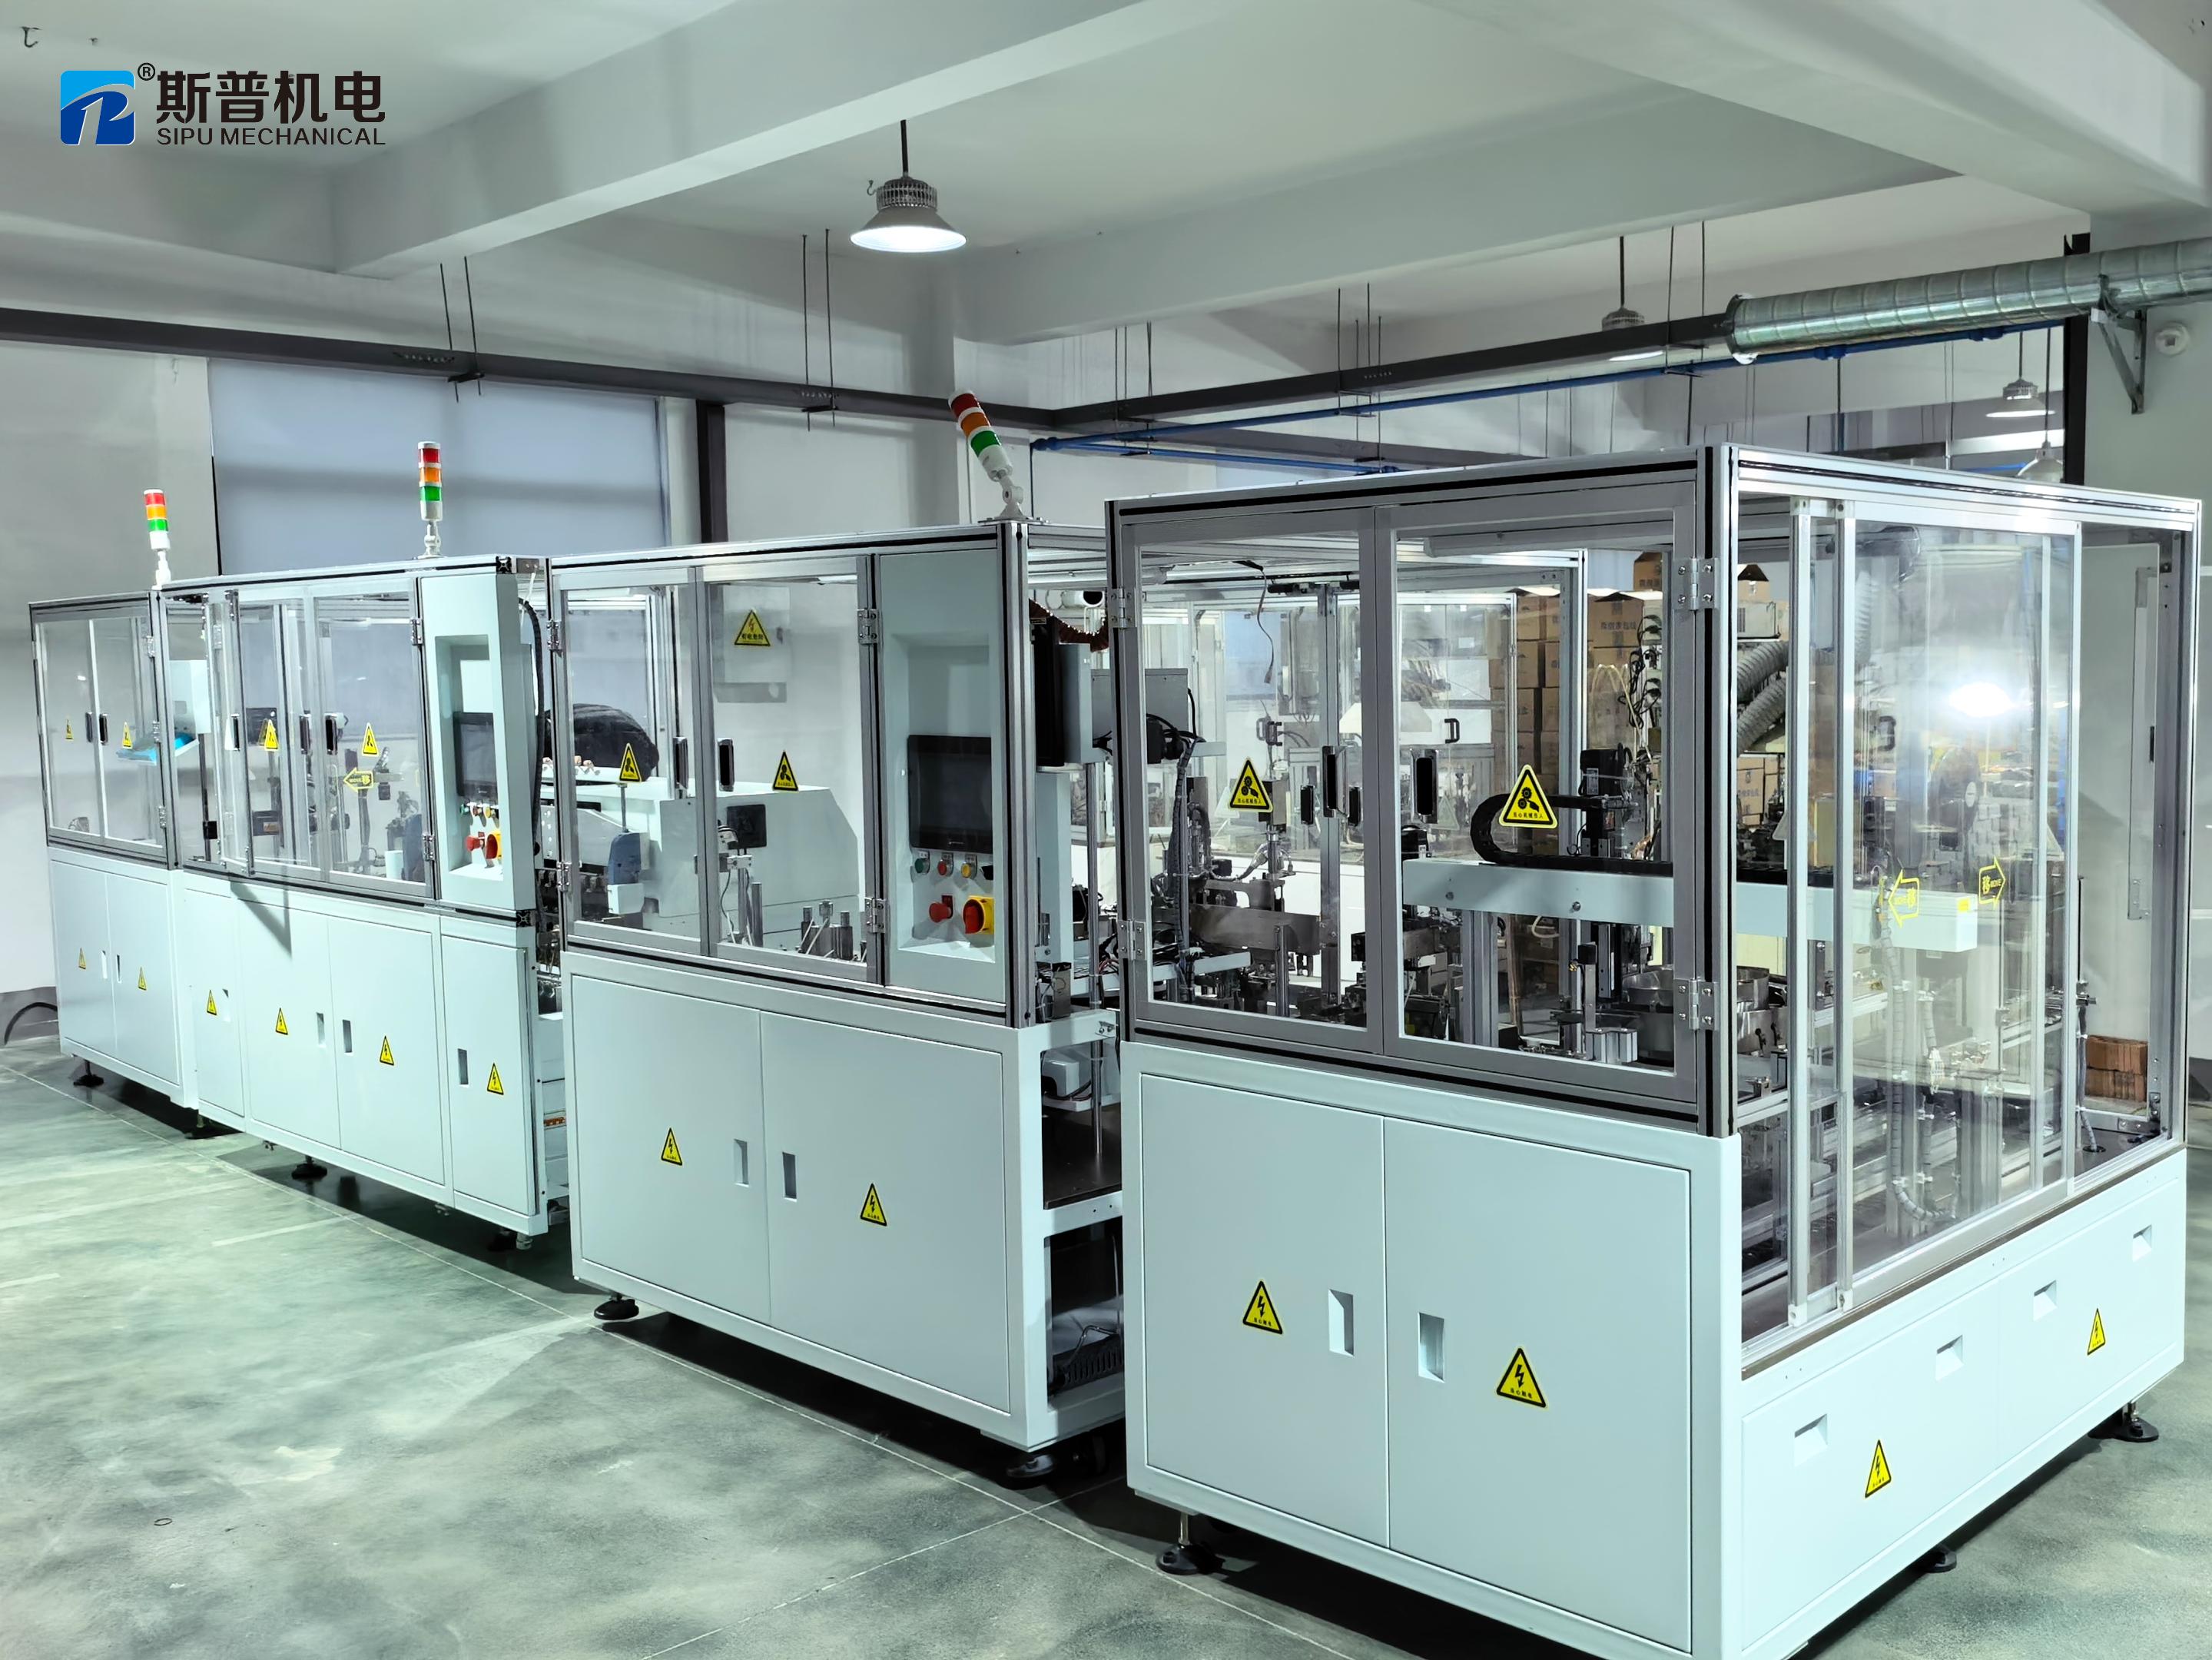
Tableau — Structure des coûts d'une plateforme partagée par rapport à deux machines dédiées.
| facteur de coût | Une machine multiproduits | Deux machines dédiées |
| Investissement initial | Plus basse lorsqu'une plateforme est réutilisée ; plus haute lorsqu'une seconde structure est intégrée à la même ossature. | Supérieur — deux systèmes complets |
| Surface au sol | L'encombrement d'une seule machine, plus le stockage des outils | Deux empreintes de pas |
| Outillage | Plusieurs ensembles interchangeables pour maintenir et entretenir | Un ensemble par produit |
| Passage | Échange de matériel, rappel de programme, confirmation du premier article | Non applicable en production courante |
| Planification | Les deux produits puisent dans une même réserve de capacité. | Indépendant, par machine |
| capacité effective | Réduit par les heures de changement | Plein, par machine |
La comparaison qui importe n'est donc pas le prix d'achat, mais le coût total de possession sur la durée du plan de production :
Investissement en équipement + outillage + pertes liées aux changements de production + coûts d'exploitation, à comparer à la capacité dont vous avez réellement besoin.
Il convient de décrire clairement un scénario récurrent : un fabricant achète une machine unique et hautement personnalisée pour éviter un second achat. Chaque changement de configuration monopolise la majeure partie d'un poste et doit être suivi de prototypes et d'une validation du premier article. La machine passe sa semaine en reconfiguration plutôt qu'en production, et son taux d'utilisation finit par être inférieur à celui de deux machines plus simples ; la flexibilité qui justifiait l'achat n'est jamais exploitée. L'équipement est performant. Le plan qui l'entoure, lui, ne l'est pas.
Ce que SIPU vérifie avant de proposer un devis pour une machine partagée
Notre position est volontairement restrictive : nous ne publions pas de tolérance universelle quant à la différence admissible entre deux bobines. Une telle valeur n’existe pas, et si elle existait, elle constituerait une clause contractuelle impossible à respecter. Ce qui peut être énoncé avec précision, c’est l’évaluation – et c’est ce que nous consignons par écrit.
Avant d'établir un devis pour un projet multiproduits, quatre éléments sont confirmés pour la paire de produits spécifique :
1. Comparaison de référence
Il faut déterminer la référence de chaque produit et vérifier si les deux coïncident. Cela permet de situer le projet au niveau de l'outillage ou à un niveau supérieur.
2. Concept de montage et séquence de changement
Combien de pièces sont échangées, dans quel ordre, lesquelles peuvent être ajustées plutôt que remplacées, et comment l'échange est-il vérifié avant la reprise de la production ?
3. Paramètres d'enroulement validés
Plage de câblage, réglages de tension et schéma de superposition pour chaque produit, confirmés par rapport à la plage de fonctionnement validée de la machine plutôt qu'à sa plage nominale.
4. Plan du premier article
Que mesure-t-on sur les premiers échantillons de chaque produit après un changement de production, et quel résultat autorise la validation du lot ?
Ces évaluations s'appuient sur un bobinage multibroches de 6 à 32 broches, du fil émaillé à partir de 0,02 mm, un contrôle de tension servo-commandé à ±0,5 g, des guides-fils profilés avec un rayon d'arc R ≥ 5 mm et des bains de soudure à régulation PID maintenus à ±2 °C — configurés en machines autonomes ou en lignes interconnectées pour le bobinage, le soudage, l'insertion de broches, l'enroulement de ruban et les tests. Le programme de bobines de relais automobiles constitue une configuration typique de ce type.
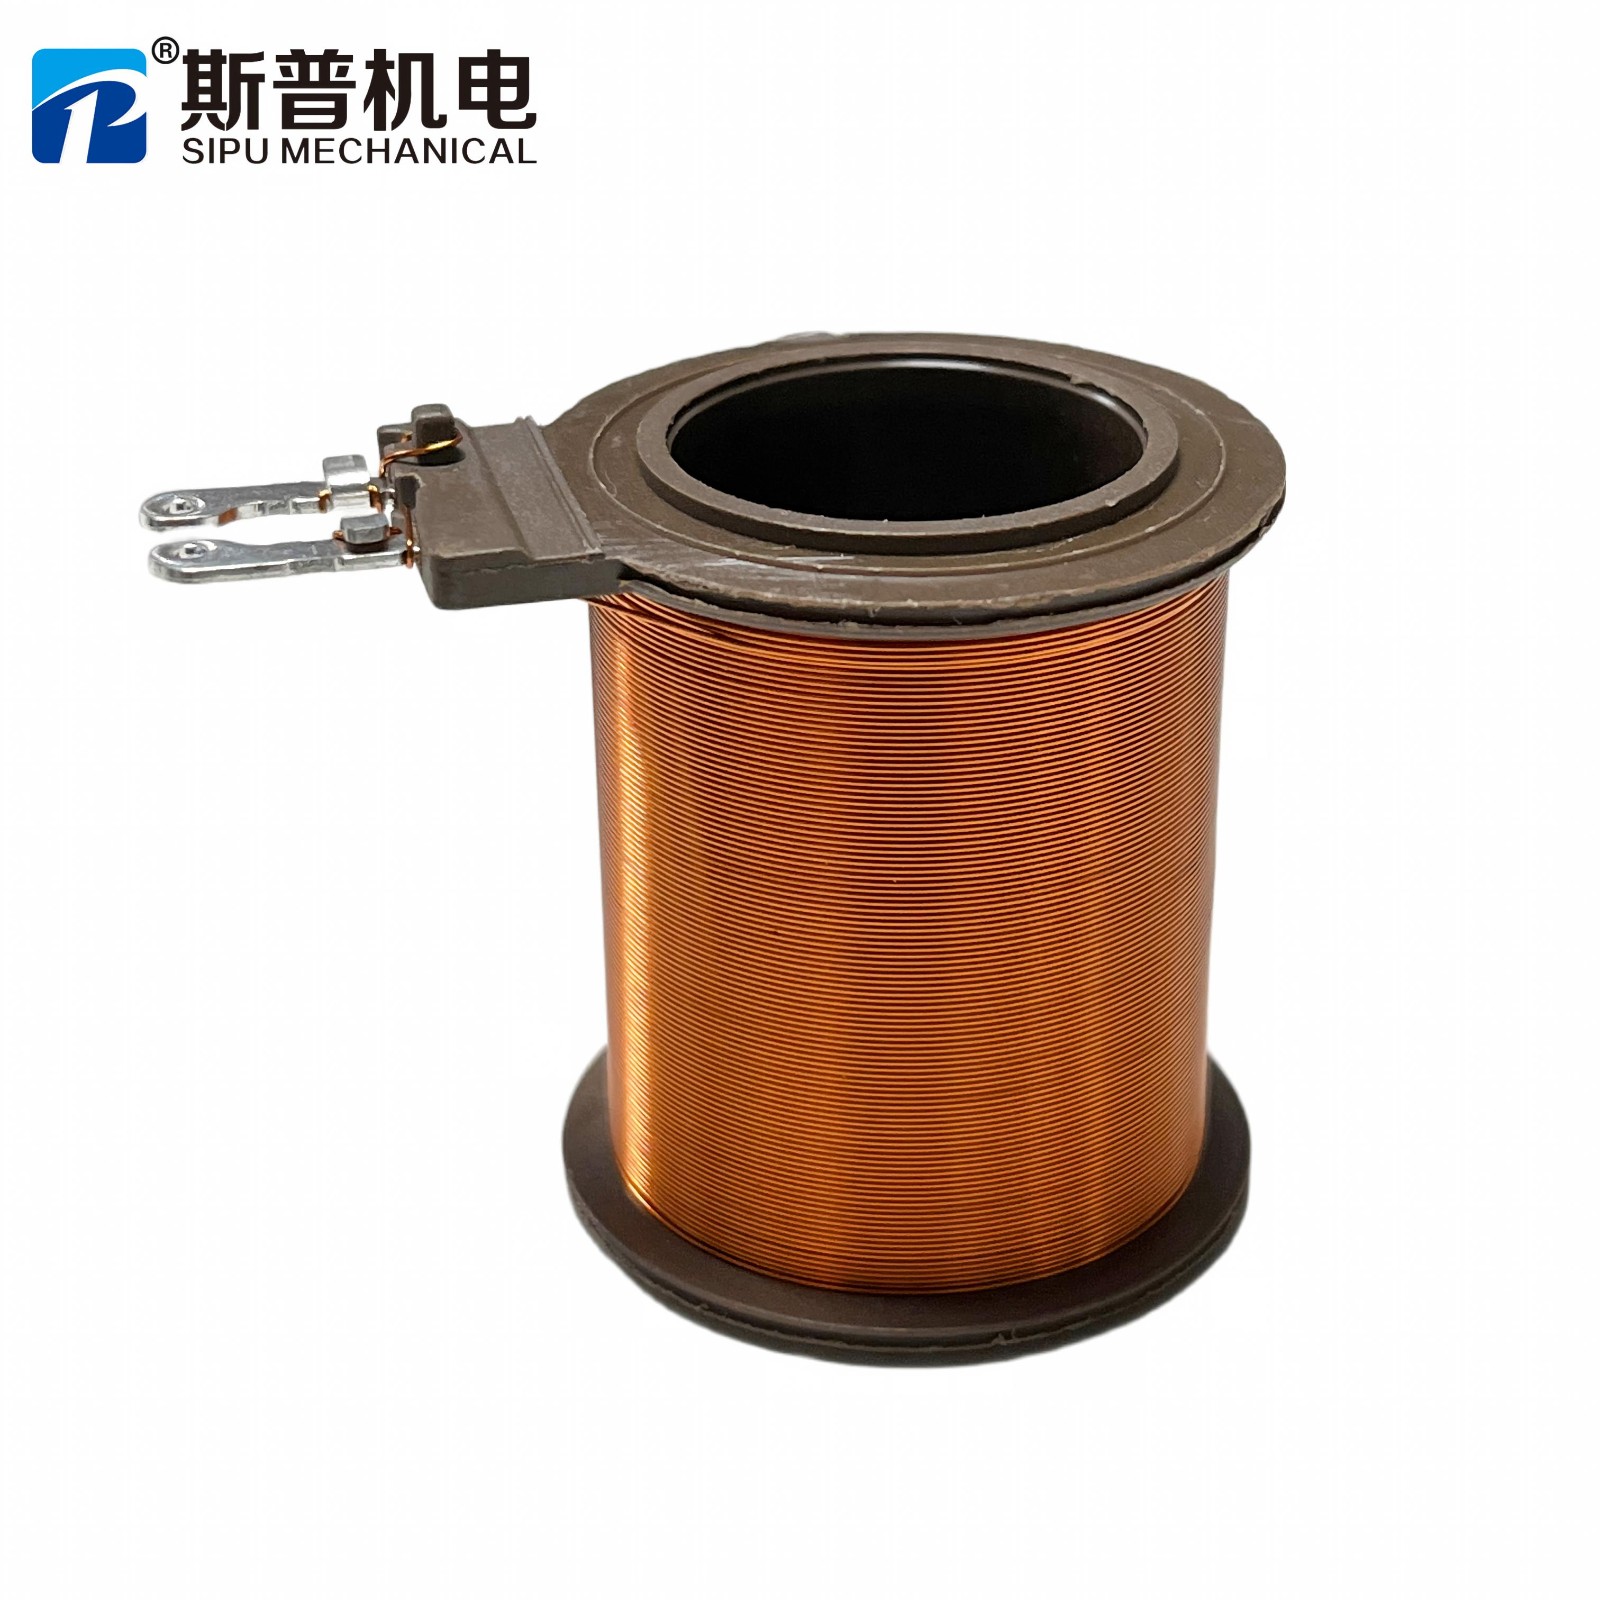
Bobine modèle A
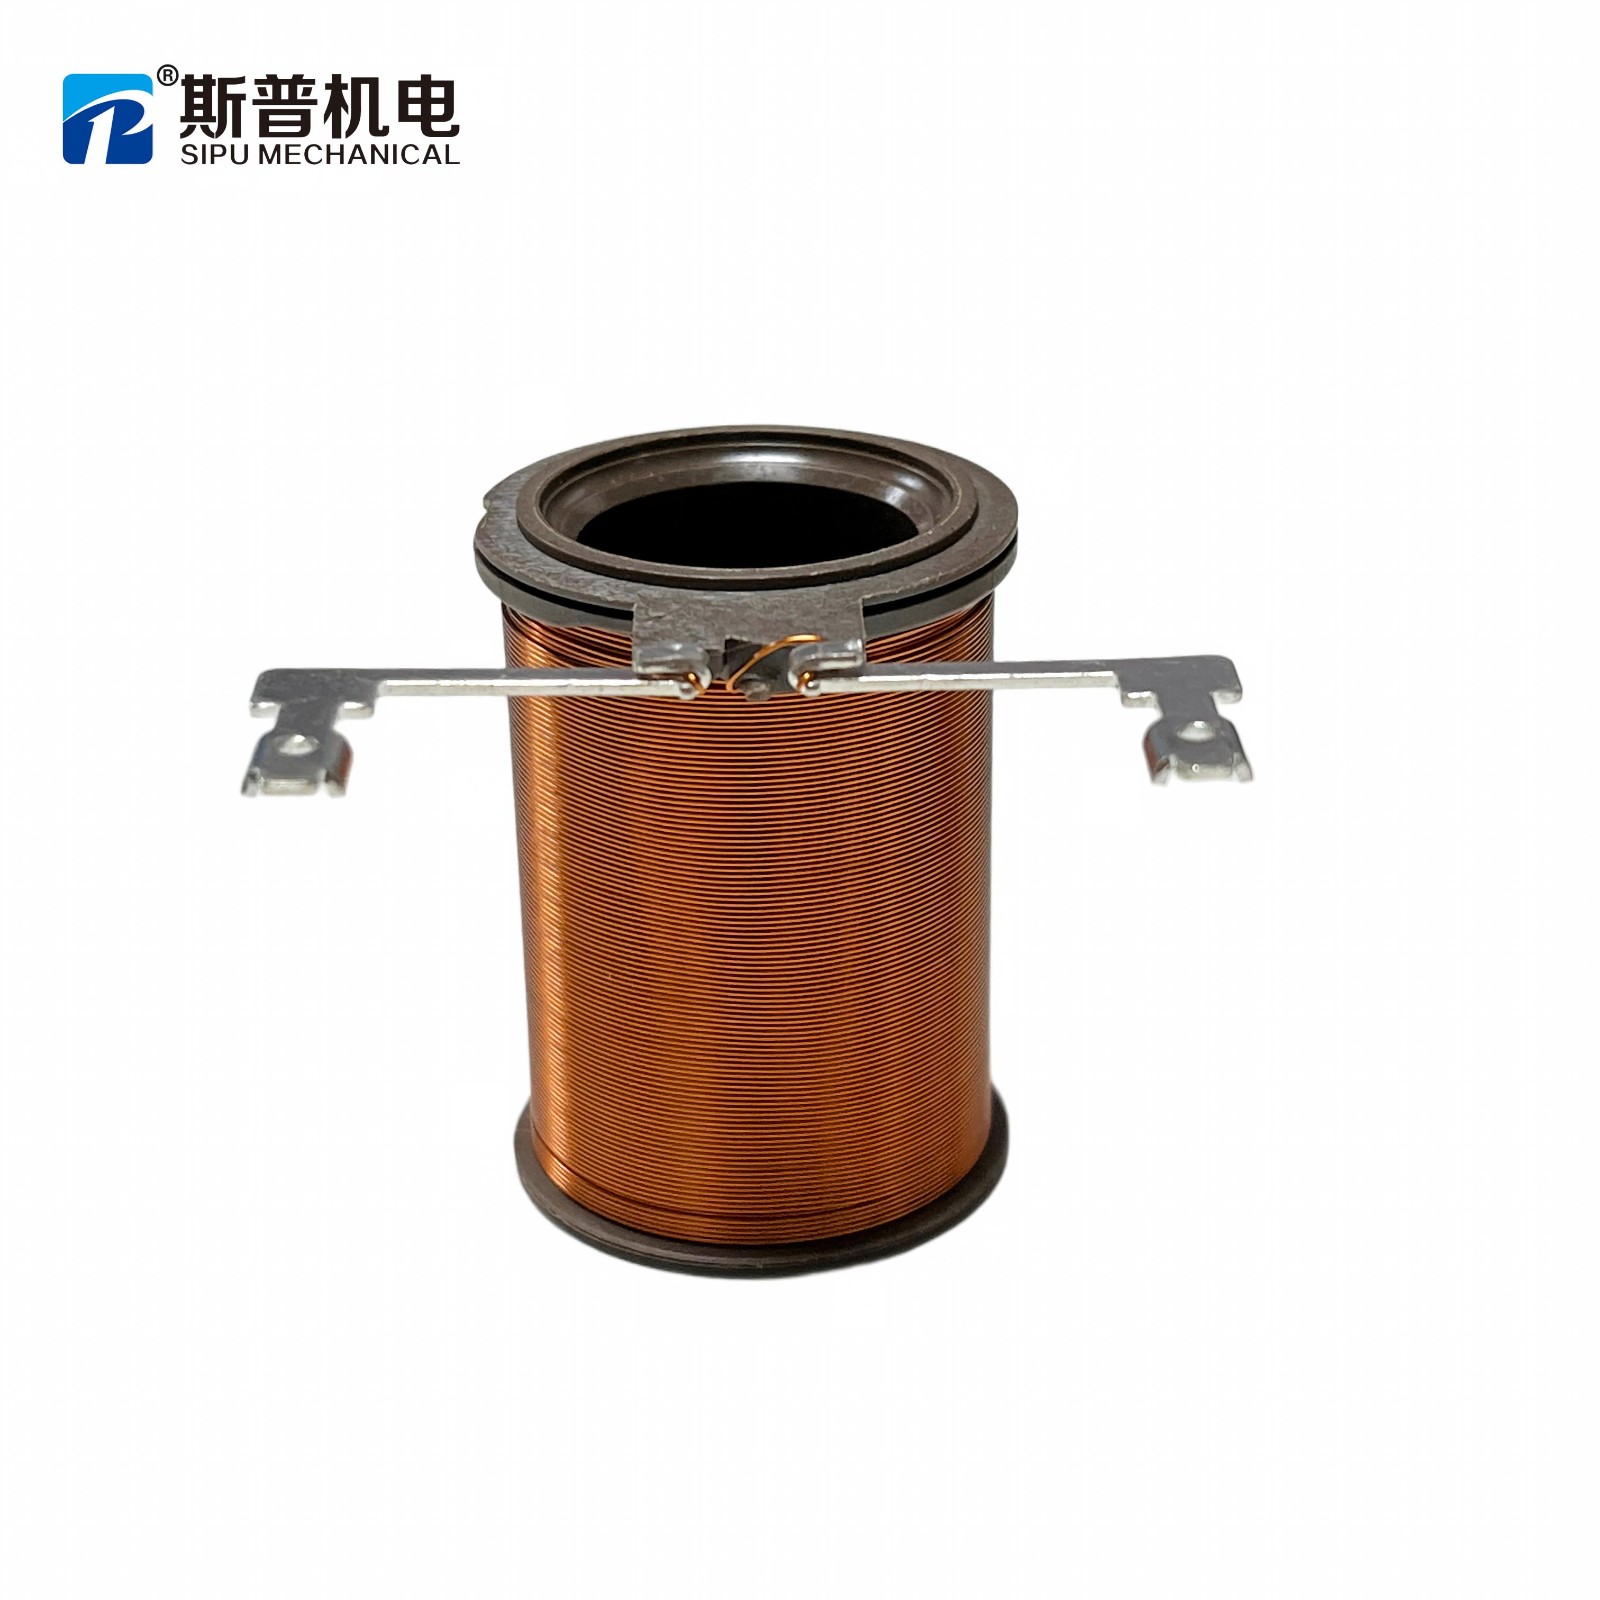
Bobine modèle B
Deux modèles de bobines, une machine à bobiner SIPU — changement par échange de dispositif et rappel de programme.
Où la réponse aboutit généralement
En pratique, la plupart des demandes portant sur deux produits aboutissent à l'un des trois résultats suivants : partage avec modifications du programme et de l'outillage ; partage seulement après une modification structurelle dont le coût et la stabilité sont évalués séparément ; ou achat de deux machines et arrêt des dépenses pour une flexibilité qui ne sera jamais utilisée.
L'erreur la plus coûteuse n'est pas de choisir la mauvaise issue, mais de choisir la première issue sans avoir déterminé laquelle s'applique.
La version courte
Une seule bobineuse peut traiter plusieurs produits. En revanche, elle ne peut pas absorber une infinité de différences. Bien choisir son équipement implique d'identifier, paire par paire, les différences liées au programme, à l'outillage et celles qui nécessitent une machine différente, puis de comparer le coût total plutôt que le prix d'achat.
Veuillez nous envoyer deux jeux de plans ou deux échantillons. Nous vous fournirons une évaluation de compatibilité écrite (machines communes, machines communes avec outillage ou machines séparées) ainsi que la séquence de changement de machine pour chaque cas.
Questions qui nous sont posées avant un devis
1. Deux modèles partagent la même disposition des broches mais diffèrent par leur longueur. Quel est le travail de conversion que cela représente ?
Il s'agit généralement d'un changement d'outillage : la plaque de positionnement reste en place, le système de serrage ou le logement est modifié, et le programme de production est relancé. Le délai d'intervention est établi en fonction de votre configuration, car il dépend du nombre de pièces remplacées et du contrôle du premier article requis, et non d'une donnée catalogue.
2. Une seule machine peut-elle assurer la production maximale de deux produits ?
Non. Les changements de production consomment du temps sur la même capacité de stockage. Il faut donc se demander combien de changements sont nécessaires par semaine, multipliés par la durée de chaque changement. Si la demande combinée sature la machine, une deuxième machine est l'option la plus économique, indépendamment des comparaisons de prix d'achat.
3. Si les bobines ont des largeurs différentes, l'utilisation d'une machine partagée est-elle exclue ?
Pas nécessairement. La largeur est souvent la seule variable sur laquelle un système de serrage peut se déplacer sans modifier sa référence de positionnement. Ce qui détermine le comportement du système, c'est que la zone d'enroulement et la position des broches restent dans la même plage validée lorsque la largeur change.
4. De quoi avez-vous besoin pour répondre aux questions concernant mes produits ?
Dessins ou échantillons, dimensions de la bobine, disposition des broches, spécifications du fil, nombre de tours et exigences de tension, volume prévu par modèle et étapes suivantes : soudure, insertion des broches, tests. Avec ces éléments, la sélection se transforme en revue de conception plutôt qu’en essai.
5. Une machine flexible est-elle toujours le choix le moins cher ?
Non. Le coût total comprend l'investissement, l'outillage, les pertes liées aux changements de production et la capacité réellement nécessaire. La flexibilité n'est rentable que si la gamme de produits évolue suffisamment souvent pour justifier son utilisation ; sinon, il s'agit d'une capacité payée qui ne sera jamais exploitée.
Xiamen Sipu Mechanical Co., Ltd. propose des équipements de bobinage, de soudage, d'insertion de broches et d'enrubannage, ainsi que des lignes de production de bobines intégrées. Ce guide décrit une méthode d'évaluation ; les capacités réelles sont confirmées pour chaque configuration machine et chaque produit lors d'une revue technique.